 Українська
 Русский
Завершающий этап
Динамическая балансировка шпинделя
Любой вращающийся узел имеет некоторый остаточный дисбаланс. На нескольких тысячах оборотов он безвреден, а на высоких скоростях постоянно нагружает подшипники и сказывается на шероховатости поверхности. В нашей мастерской в Киеве балансировка — последний этап капитального ремонта, а иногда и отдельная работа, если шпиндель разбирали или повредили.
Порядок работ
Последовательность работ
-
1
Сначала проверка деталей
Балансировка не исправит ни погнутый вал, ни повреждённый конус, ни изношенные подшипники. Поэтому сначала измеряем геометрию и биение, и если что-то вне допуска, сообщаем об этом ещё до балансировки.
-
2
Балансировка ротора
Вал с ротором, дистанционными втулками и установленными деталями закрепляем на балансировочном станке и корректируем в двух плоскостях, пока остаточный дисбаланс не войдёт в заданный для этого узла предел.
-
3
Сборка и обкатка
Шпиндель собираем, закладываем смазку в заданном количестве и ступенчато обкатываем во всём диапазоне оборотов, фиксируя на каждой ступени температуру подшипников и вибрацию.
-
4
Итоговые измерения и протокол
Вибрацию измеряем на собранном шпинделе на рабочих оборотах, повторно проверяем биение в месте посадки инструмента, а значения передаём вместе со шпинделем в протоколе испытаний.
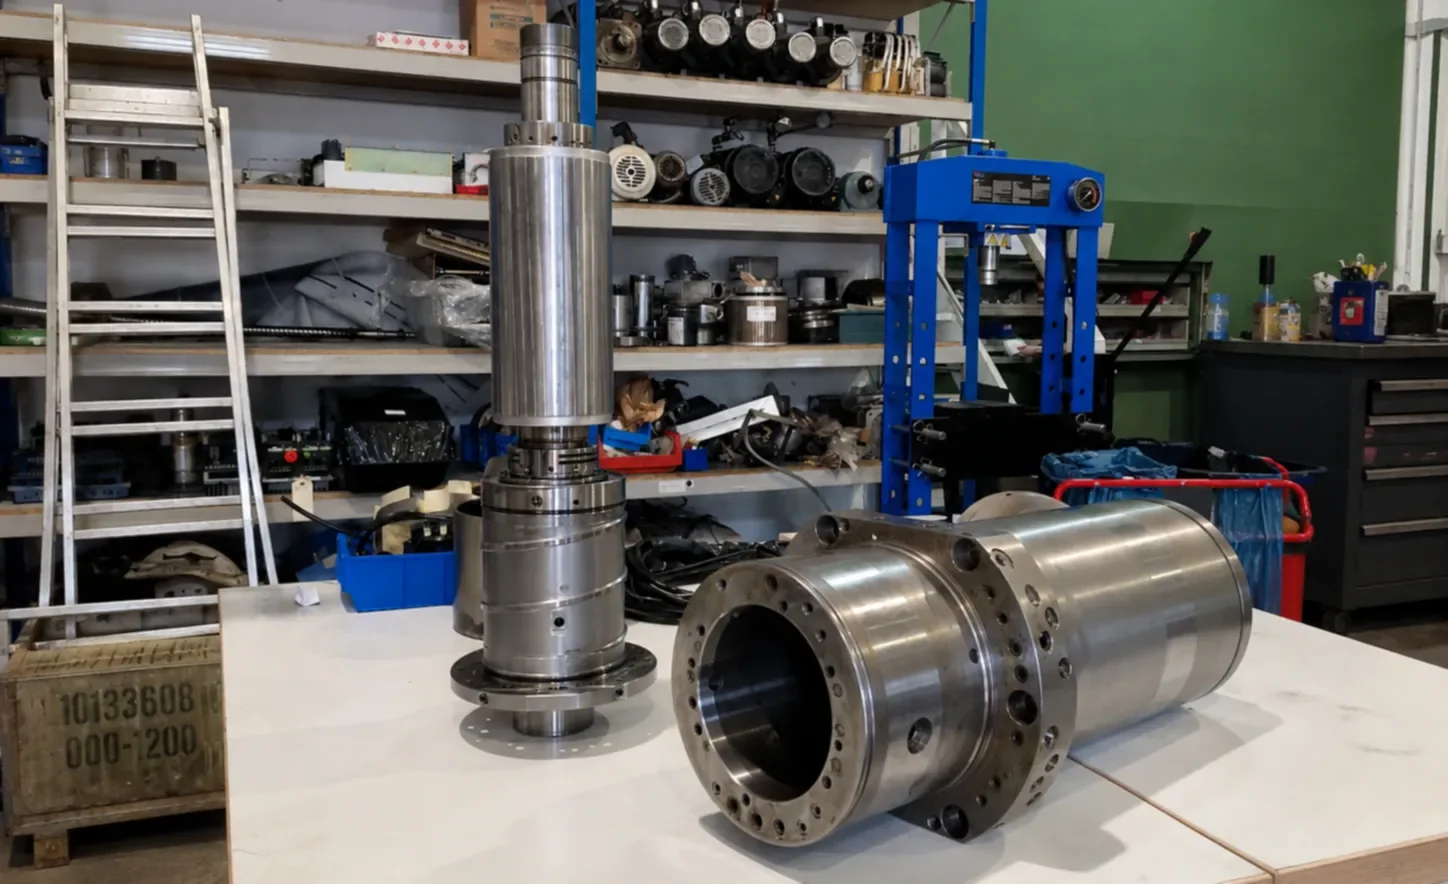
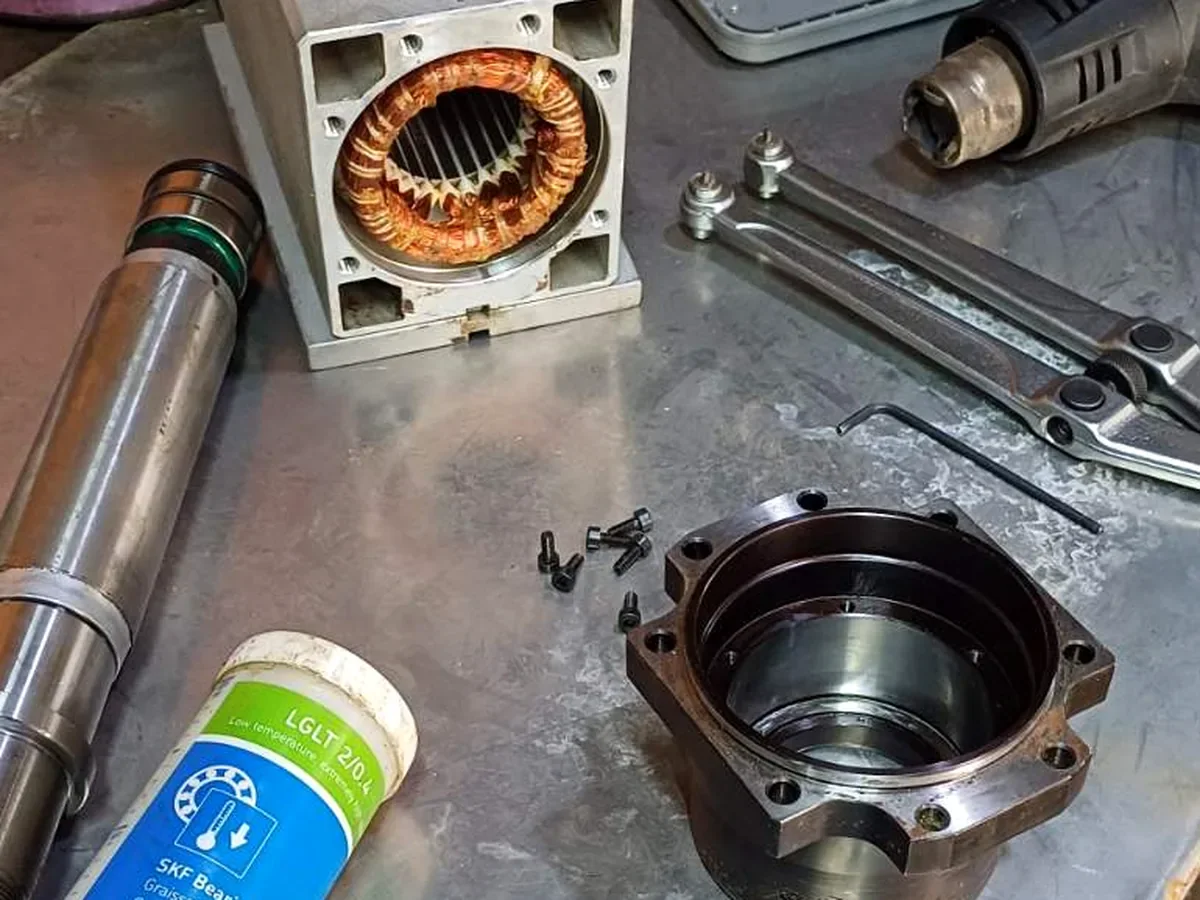
Объём работ
Как выполняется балансировка
Вращающийся узел балансируем в двух плоскостях на балансировочном станке, а затем ещё раз проверяем в собранном шпинделе на рабочих оборотах. Коррекцию делаем там, где её предусмотрела конструкция: балансировочные кольца, гнёзда под установочные винты или съём материала в определённых местах. Если у детали нет мест для коррекции, мы прямо об этом говорим, а не придумываем их сами. Методика балансировки — по немецкому образцу, при технической поддержке партнёрской мастерской.
Коррекция в двух плоскостях
Ротор шпинделя длинный относительно диаметра, поэтому коррекция в одной плоскости оставляет моментный дисбаланс. Балансировка в двух плоскостях устраняет статическую и моментную составляющую одновременно.
Целевой класс точности
Если конструкция и места для коррекции позволяют, ориентируемся на классы G2.5–G1 по ISO 21940, подобранные под рабочие обороты. Фактически достигнутый класс указываем в протоколе.
Остаточный дисбаланс в протоколе
Остаточный дисбаланс измеряем в г·мм для каждой плоскости вместе с оборотами, на которых проводилось измерение. Эти цифры попадают в протокол, а не сводятся к краткому «годен».
Поведение на рабочих оборотах
Ротор, отбалансированный только на станке, в собственном корпусе всё равно может работать с вибрацией. Поэтому финальную проверку делаем на собранном шпинделе во всём диапазоне оборотов, где на результат влияют преднатяг и посадки.
Что подготовить
Что мы спрашиваем перед балансировкой
Целевой класс балансировки зависит от максимальных оборотов и от того, как используется шпиндель. Важны и оправка инструмента, и предыдущие разборки: и то, и другое меняет положение вращающегося узла. Даже простые замеры вибрации на станке дают точку отсчёта для сравнения после ремонта.
- Максимальные обороты и обычный рабочий диапазон
- Тип посадки инструмента и оправка, используемая в работе
- Разбирали ли шпиндель раньше
- Замеры вибрации на станке, если они есть
Вопросы
Балансировка шпинделя — частые вопросы
Это зависит от конструкции, имеющихся мест для коррекции и состояния деталей. Если узел позволяет, ориентируемся на диапазон G2.5–G1 по ISO 21940 (ранее ISO 1940). Заранее класс не обещаем — измеренное значение будет в протоколе.
Балансировочный станок держит ротор в своих податливых опорах. В работе же ротор вращается в радиально-упорных подшипниках с преднатягом внутри корпуса, где на поведение влияют посадки, дистанционные втулки и преднатяг. Проверка на рабочих оборотах показывает то, что увидит станок.
Иногда, но часто нет. Вибрацию дают и изношенные подшипники, и погнутый вал, и повреждённый конус, и несбалансированная оправка, и сама конструкция станка. Мы сначала измеряем, а если причина не во вращающемся узле, так и говорим, вместо того чтобы балансировать «на всякий случай».
Вращающийся узел балансируем в рамках замены подшипников или ремонта двигателя, если эти работы нарушили его баланс, и это учтено в смете на ремонт. Балансировку как отдельную работу оцениваем после входной проверки.
Когда это нужно
Когда стоит проверить дисбаланс
Не каждая вибрация — это дисбаланс. Изношенные подшипники, погнутый вал, повреждённый конус или резонанс в станке могут давать похожие показания. Ниже — случаи, когда дисбаланс является вероятной причиной и балансировку стоит проверить, желательно с замером на станке ещё до демонтажа шпинделя. В Киеве и области такой замер можно сделать с выездом, в других регионах — по договорённости.
Вибрация растёт с оборотами
Сила от дисбаланса растёт пропорционально квадрату скорости. Шпиндель, который тихо работает на низких оборотах и с вибрацией на верхних, — кандидат на проверку.
Плохая поверхность только на высоких оборотах
Если дробление или волнистый след появляются выше определённых оборотов, а с тем же инструментом и оправкой ниже всё в порядке, причину стоит искать во вращающемся узле.
После удара или замены деталей
Всё, что затрагивает ротор — столкновение, замена шкива, новый узел затяжной тяги, — меняет баланс шпинделя, и его стоит измерить.
Спросите о балансировке
Сообщите тип шпинделя, его максимальные обороты и то, как проявляется вибрация. Мы скажем, поможет ли одна балансировка или шпиндель сначала нужно осмотреть. Узел можно отправить «Новой почтой» или грузовым перевозчиком в мастерскую: г. Киев, проспект Победы, 1. Телефон: +380 63 700 92 44, e-mail: info@spindleservice.com.ua.
Услуги
Другие услуги
Полный перечень работ, которые мы выполняем в мастерской в Киеве. По ссылке — что входит в работу и что нужно от вас.
Марки
Марки станков
Мы независимы и не привязаны ни к одному производителю. Чаще всего к нам попадают шпиндели этих марок.