 Українська
 Русский
Марка станка
Ремонт шпинделей и капитальный ремонт головок Grob
Капитально ремонтируем шпиндели и шпиндельные головки универсальных обрабатывающих центров Grob в собственной мастерской в Киеве. Шпиндель Сервіс — независимая мастерская: мы не авторизованы компанией Grob и не являемся её сервисным партнёром. Шпиндельный узел можно упаковать в ящик и отправить нам перевозчиком или привезти самостоятельно; демонтаж и монтаж на предприятии — по предварительной технической договорённости.
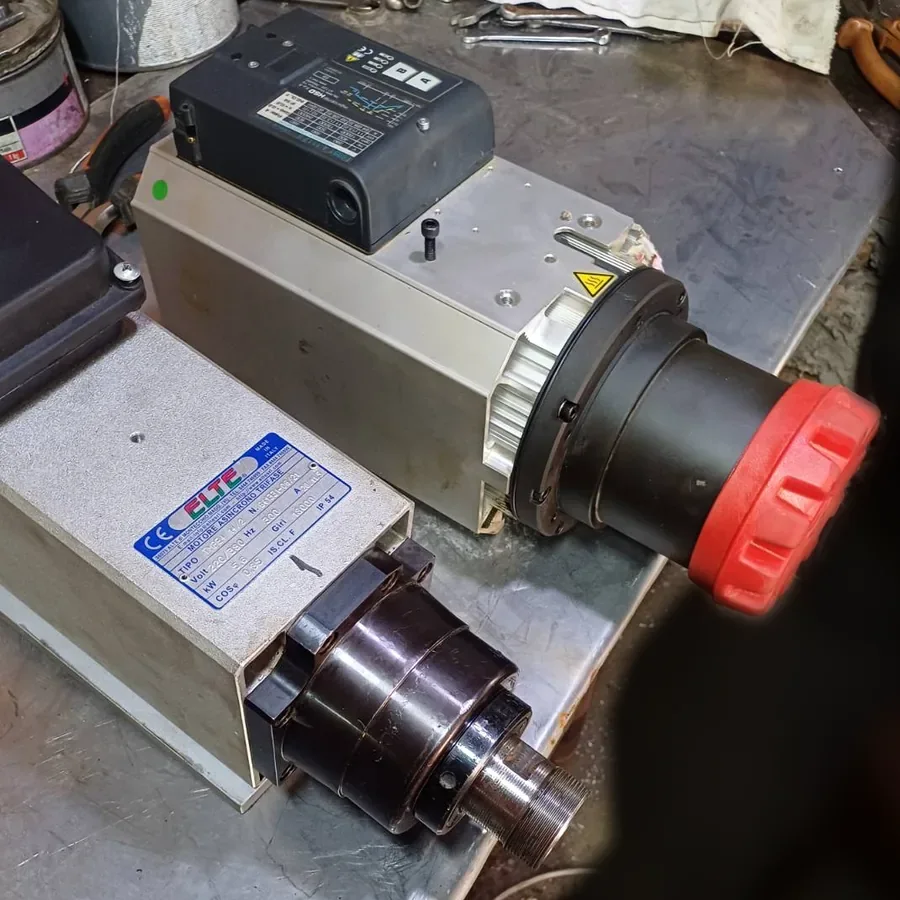
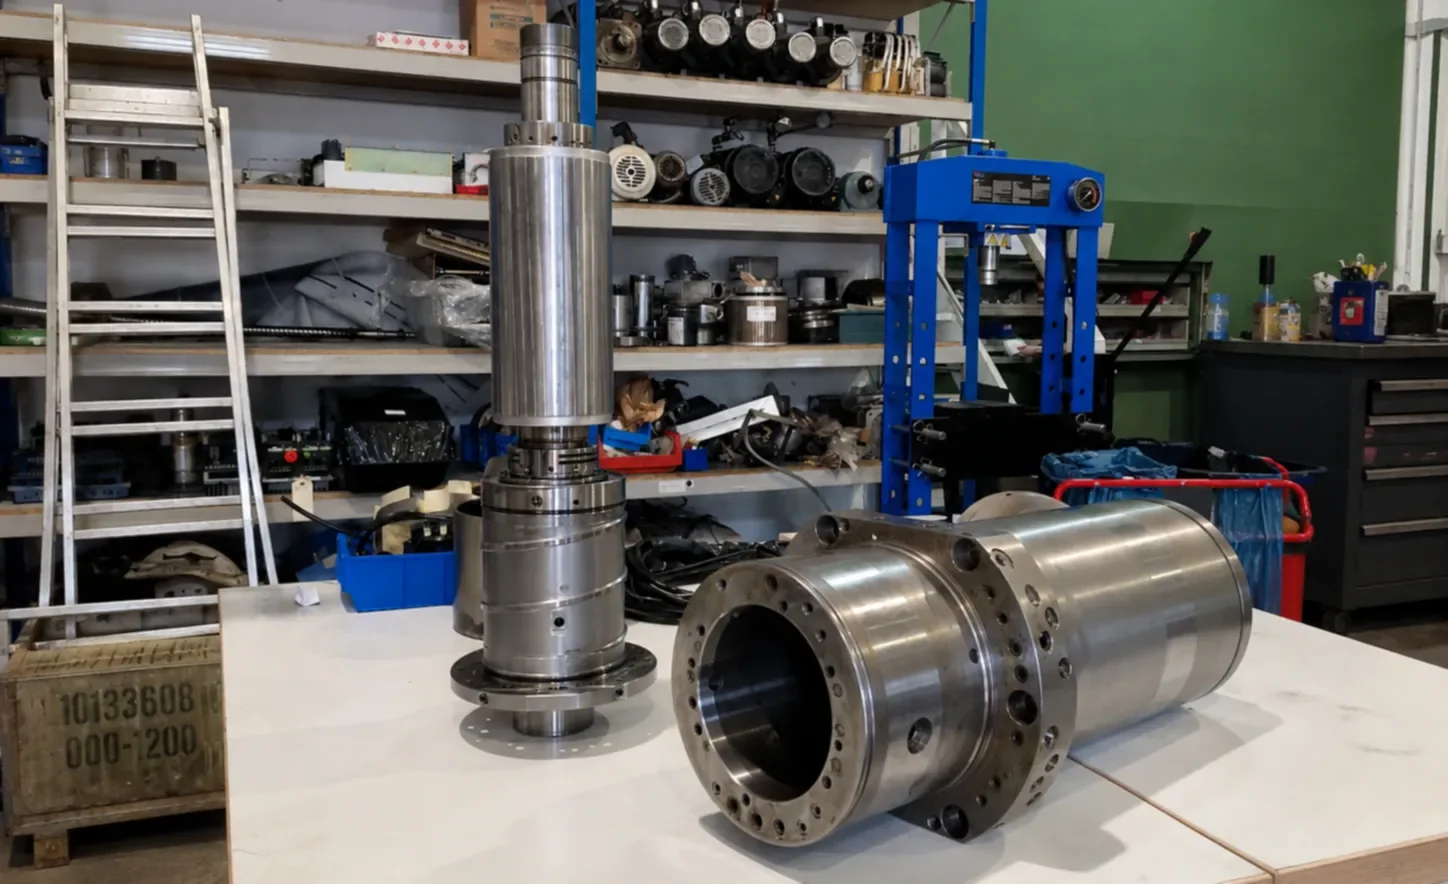
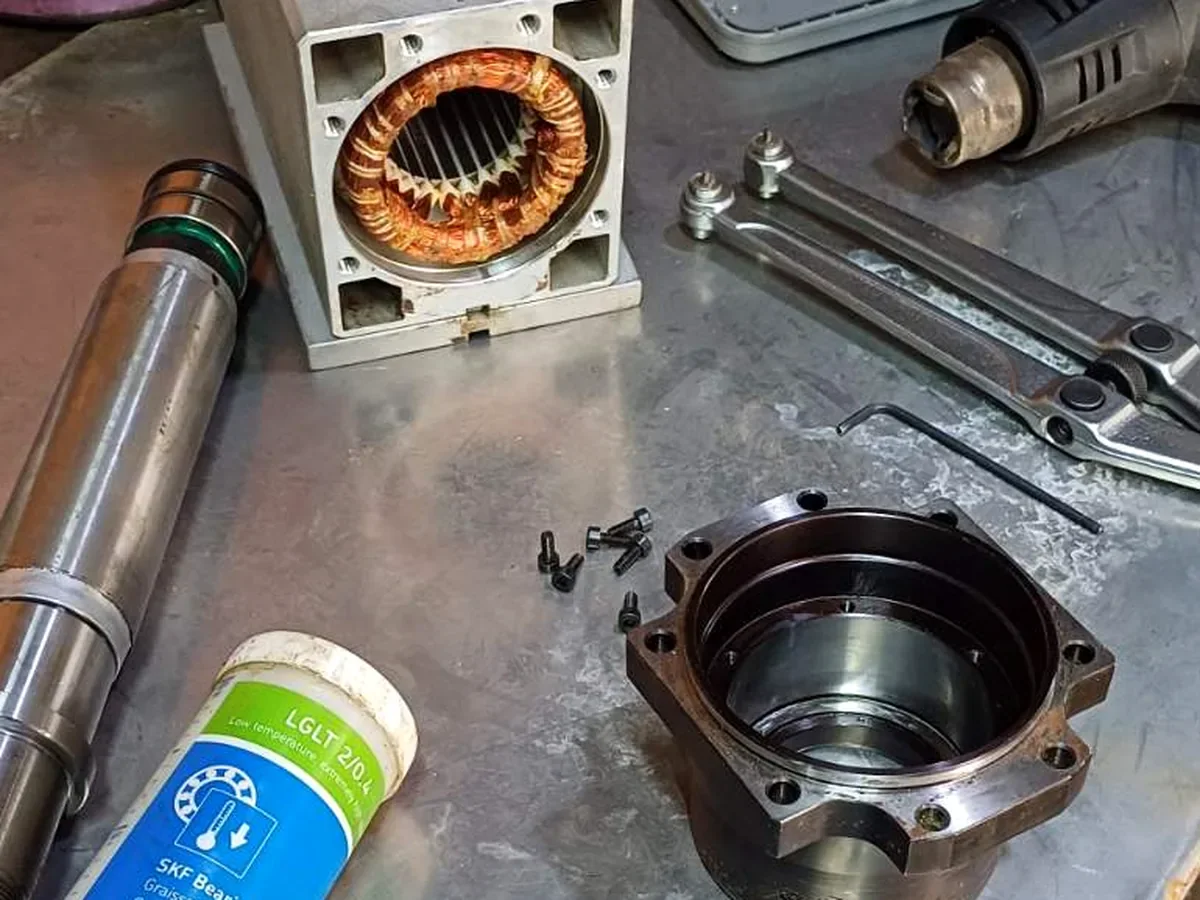
Объём работ
Какие шпиндельные узлы Grob мы ремонтируем
На станках Grob серии G мотор-шпиндель не закреплён в неподвижной колонне: он стоит в поворотной головке, которая обеспечивает две из пяти осей, так что на практике шпиндель и его крепление — единый узел. В Украине такие станки работают преимущественно в авиационном и двигателестроительном производстве, на предприятиях точного машиностроения и в контрактной механообработке сложных корпусных деталей из алюминия и стали. Ремонт без учёта головки — это лишь половина работы: после установки шпинделя нужно заново измерить взаимное положение оси шпинделя, оси поворота и паллеты.
Мотор-шпиндели из головок серии G
Ротор вращается непосредственно на валу шпинделя в довольно компактном корпусе, поэтому перегрев, повреждение обмотки и износ подшипников снаружи трудно различить. Узел разбираем, измеряем посадочные места вала и корпуса и устанавливаем комплект подшипников с преднатягом, которого требует конструкция.
Поворотные головки и узлы оси A
Головка, несущая шпиндель, поворачивается, и её собственные подшипники, зажим и уплотнения тоже изнашиваются. Если заказчик присылает головку целиком, мы осматриваем поворотные подшипники, зажим и вращающиеся соединения для СОЖ и воздуха вместе со шпинделем, а не после него.
Высокомоментные и высокооборотные исполнения
На одну и ту же серию станков ставят совершенно разные шпиндели: высокооборотные — для алюминиевых конструкционных деталей, более тяжёлые низкооборотные — для чугуна и стали. Схема подшипников, смазка и требования к балансировке у них разные, поэтому ремонт выполняем под конкретное исполнение, а не по единому шаблону.
Шпиндели с производственных линий
Шпиндели поступают к нам и с автоматизированных производственных систем, где станок работает в несколько смен и остановка шпинделя останавливает всю линию. Такие узлы изношены равномерно, а не повреждены ударом, и главный вопрос — какие детали уже близки к пределу. Поэтому мы сообщаем измеренный износ всех деталей.
Конкретное исполнение шпинделя зависит от модели станка и года выпуска: даже станки с одинаковым обозначением могут иметь разные шпиндельные узлы. Поэтому перед расчётом мы сверяем конструкцию по фото таблички.
Симптомы
Самые частые неисправности шпинделей Grob
На станках Grob серии G мотор-шпиндели стоят в поворотных головках, поэтому неисправность шпинделя может выглядеть как проблема головки или оси — и наоборот. Чаще всего жалуются на перегрев, вибрацию и биение на конусе, нередко после длительной серийной работы. Ниже — неисправности, с которыми шпиндели Grob попадают к нам чаще всего.
Шум и рост вибрации
Вибрация на поворотной головке может идти от подшипников шпинделя или от люфта в самой головке. Проверяем оба варианта: замена подшипников шпинделя в головке с изношенными поворотными подшипниками мало что даёт.
Перегрев и температурный дрейф
Охлаждение компактного мотор-шпинделя зависит от чистого контура рубашки и правильного преднатяга. Если узел нагревается уже в первые минуты, причина обычно в преднатяге или смазке; медленный дрейф чаще указывает на систему охлаждения.
Биение на конусе
Конусы HSK на пятиосевых головках страдают от смены инструмента под углом. Конус шлифуем и устраняем биение относительно подшипниковых шеек; о погнутом вале или повреждённом носке сообщаем до дальнейших работ.
Проблемы с зажимом инструмента
Проблемы с зажимом видны, когда инструмент выдёргивается или после смены ухудшается качество поверхности. Измеряем усилие зажима, обновляем цангу и пружины, проверяем цилиндр разжима и подачу воздуха или масла к нему.
Энкодер и ориентация шпинделя
Ошибки ориентации на этих головках даёт иногда энкодер шпинделя, а иногда — собственная угловая измерительная система головки. Мы различаем их ещё до разборки, потому что и ремонт в каждом случае совсем другой.
Попадание СОЖ или смазки
Головки, работающие под углом с интенсивной подачей СОЖ через инструмент, рано или поздно теряют уплотнения. Когда эмульсия попала внутрь, под угрозой и подшипники, и обмотка; прежде чем считать ремонт, мы сообщаем, как далеко она проникла.
Порядок работ
Как проходит ремонт
После поступления в мастерскую в Киеве шпиндель регистрируем, осматриваем и полностью разбираем. Измеряем геометрию вала и корпуса, проверяем посадочные места подшипников, состояние обмоток и энкодера, всё фиксируем на фото. До начала ремонта вы получаете письменную смету с объёмом работ. После ремонта узел динамически балансируем, обкатываем и возвращаем с протоколом испытаний, где приведены измеренные значения. Прецизионные подшипники ведущих европейских производителей, уплотнения и детали энкодеров поступают через партнёрскую мастерскую в Германии, а её техническая документация и методики позволяют ремонтировать по немецкому образцу.
Отдельные операции — замена подшипников, перемотка ротора и статора, шлифовка конуса, ремонт затяжной тяги, работы с энкодером, восстановление уплотнений и контура охлаждения — описаны в разделе услуг. Для шпинделя Grob их обычно объединяют в один комплексный ремонт, а не заказывают по отдельности.
Что прислать вместе с запросом
На станках Grob табличка шпинделя расположена на корпусе мотор-шпинделя; пришлите её фото вместе с типом станка (например, G350 или G550) и годом выпуска.
- Фото таблички шпинделя и инструментального интерфейса (конуса)
- Модель станка, тип шпинделя и год выпуска
- Краткое описание симптомов и при каких условиях они появляются
- Имеющиеся измерения — биение, температура, вибрация, ток
- Шпиндель ещё стоит на станке или уже снят
Снимать шпиндель должен квалифицированный персонал в соответствии с документацией на станок. Если на предприятии такой возможности нет, спросите о демонтаже и монтаже нашими силами во время выезда.
Доставка и выезд на предприятие
Каждый запрос ведём напрямую — от первого описания неисправности через доставку и ремонт до выезда для монтажа или пусконаладки, если он нужен. Таможенного оформления внутри Украины нет: шпиндель отправляете в нашу мастерскую в Киеве (проспект Победы, 1) «Новой почтой», грузовым перевозчиком или своим транспортом — подскажем, как правильно его упаковать. Мы проводим дефектовку, ремонтируем, испытываем и возвращаем узел тем же способом. Доставка перевозчиком работает по всей Украине. Работы на месте — демонтаж, монтаж, выверку и пусконаладку — выполняем в Киеве и области, в других регионах — по индивидуальной договорённости и только после технического согласования, чтобы специалист приехал с нужными деталями и приборами.
Вопросы
Ремонт шпинделей Grob — частые вопросы
Да. Мастерская принимает шпиндели напрямую от владельца станка, дилер не нужен. Мы независимы, поэтому не имеем авторизации Grob и не являемся её сервисным партнёром — и говорим об этом прямо. Прецизионные подшипники ведущих европейских производителей и уплотнения получаем через партнёрскую мастерскую в Германии.
Чаще всего — с универсальных обрабатывающих центров серии G, особенно типоразмеров G350 и G550, а также с производственных линий, построенных на тех же головках. Это описание того, что мы видим, а не обещание совместимости с определённой моделью, так что пришлите фото типовой таблички шпинделя — и мы подтвердим.
В большинстве случаев геометрию головки стоит проверить заново. При снятии и установке шпинделя в поворотную головку может измениться взаимное положение оси шпинделя и оси поворота, а на пятиосевом станке это проявляется на детали, а не на шпинделе. Измерения и выверку на месте согласовываем отдельно, по предварительной технической договорённости.
Срок зависит от наличия запчастей и от того, что покажет разборка. Ориентировочный срок называем после приёмки, а обязательный — подтверждаем письменно после дефектовки. Если вместе со шпинделем поступает вся головка, закладывайте больше времени: её подшипники и уплотнения тоже осматриваем.
Чтобы найти неисправность, узел нужно разобрать и измерить, и эта работа платная. После неё вы получаете письменную смету с результатами и предлагаемым ремонтом, а к ремонту приступаем только после вашего согласования. Если восстанавливать шпиндель нецелесообразно, так и укажем в заключении.
Пришлите данные шпинделя
Укажите модель станка, тип шпинделя и опишите, что не так в работе. Мы дадим предварительную оценку и письменную смету ещё до начала работ. Для станков Grob напишите, снят ли шпиндель уже с поворотной головки или его нужно демонтировать на месте. Телефон: +380 63 700 92 44, e-mail: info@spindleservice.com.ua.
Услуги
Другие услуги
Полный перечень работ, которые мы выполняем в мастерской в Киеве. По ссылке — что входит в работу и что нужно от вас.
Марки
Марки станков
Мы независимы и не привязаны ни к одному производителю. Чаще всего к нам попадают шпиндели этих марок.