 Українська
 Русский
Марка станка
Ремонт и восстановление шпинделей Hermle
Восстанавливаем шпиндели обрабатывающих центров Hermle в собственной мастерской в Киеве. Работа механическая: разборка, измерения, заключение, а затем восстановление с новыми подшипниками и преднатягом, установленным для этого типа шпинделя. Мы независимая мастерская, не авторизованная производителем станков и не связанная с ним. Отправьте шпиндель перевозчиком или спросите о демонтаже и монтаже на предприятии по предварительной договорённости.
Объём работ
Какие шпиндельные узлы Hermle мы ремонтируем
Hermle строит свои пятиосевые обрабатывающие центры с расчётом на тепловую симметрию: станина из минерального литья, портальная конструкция и фрезерная головка, которая должна держать положение при прогреве станка. В Украине такие станки работают в инструментальном производстве — на пресс-формах и штампах, — в изготовлении точных деталей для авиационной отрасли, медицинской техники и оборонных предприятий, а также в контрактной механообработке. Владельцы обычно замечают проблему со шпинделем как размерный дрейф в течение смены, а не как шум. Поэтому мы измеряем тепловое удлинение и поведение преднатяга и в холодном, и в прогретом состоянии, а не оцениваем шпиндель только на слух на стенде.
Высокооборотные мотор-шпиндели HSK-A63
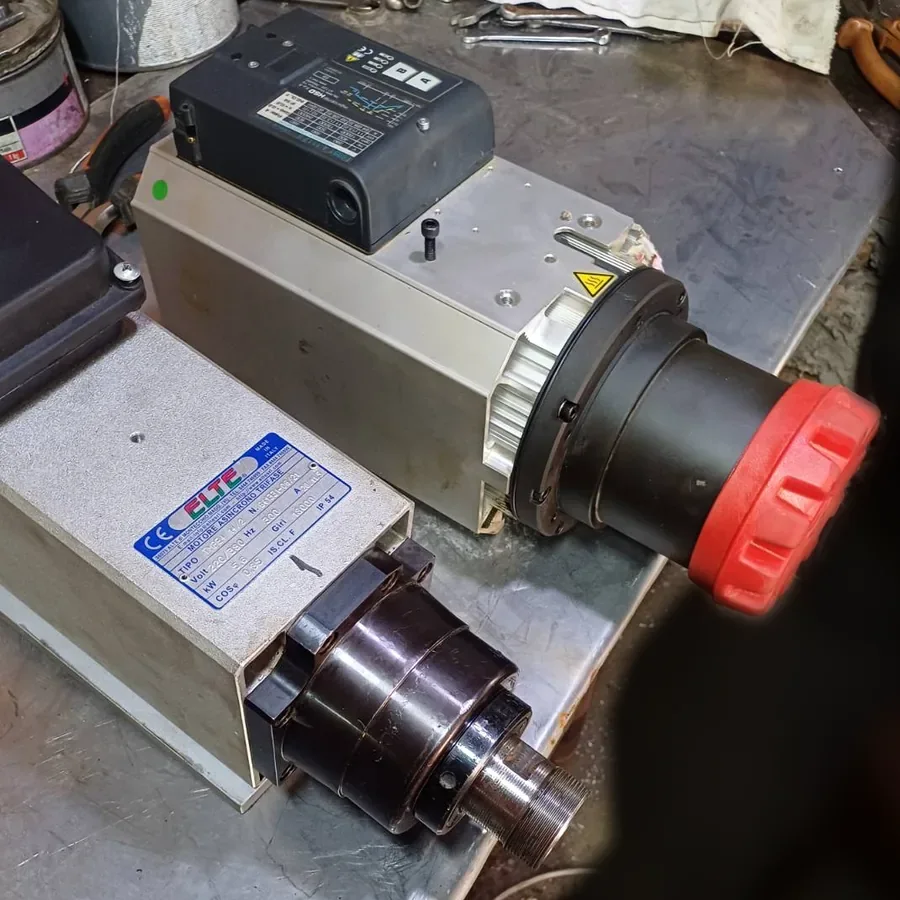
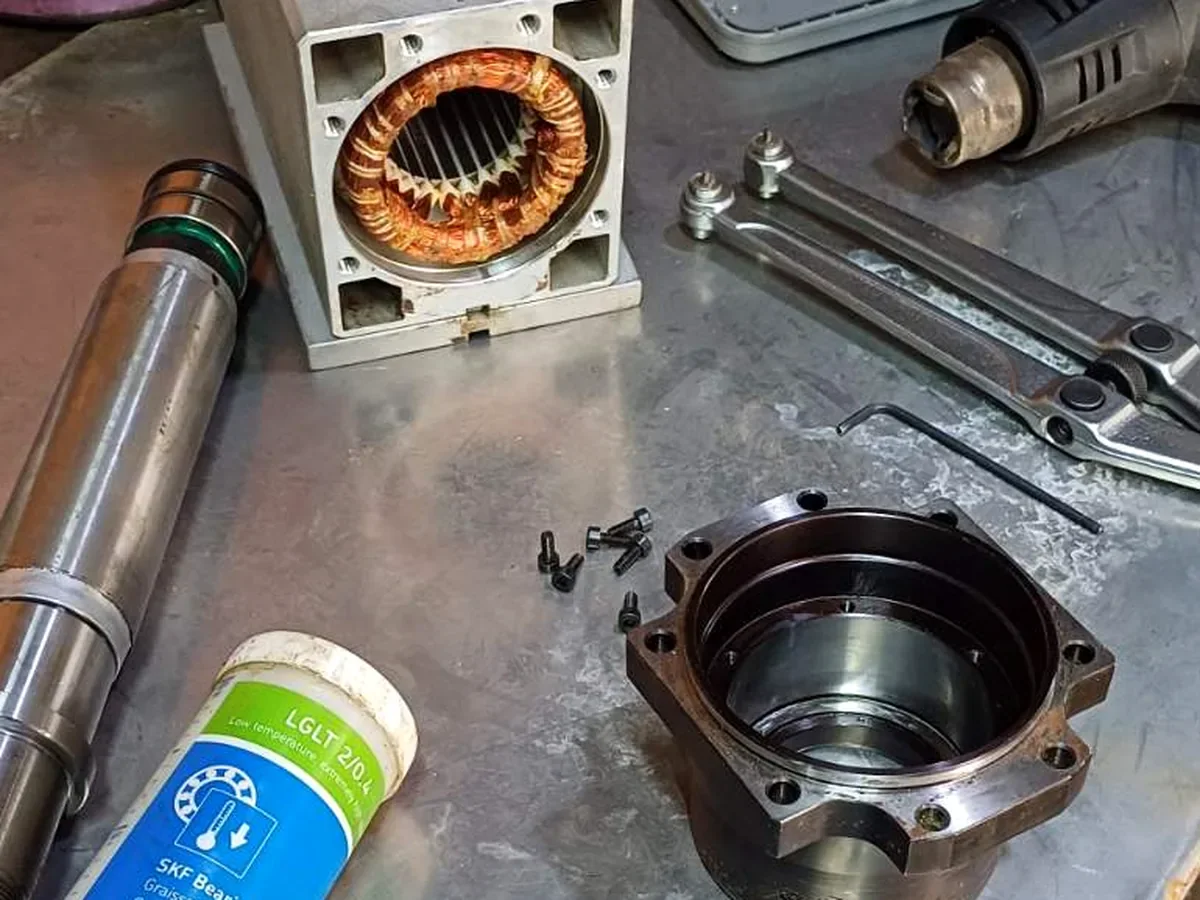
Типичное исполнение для небольших станков серии C. Ротор сидит на валу, поэтому неисправность обмотки, подшипников или охлаждения одинаково проявляется как нагрев. Такие узлы полностью разбираем, проверяем статор и рубашку охлаждения, заменяем комплект подшипников и устанавливаем преднатяг для этого типа шпинделя.
Высокомоментные шпиндели HSK-A100
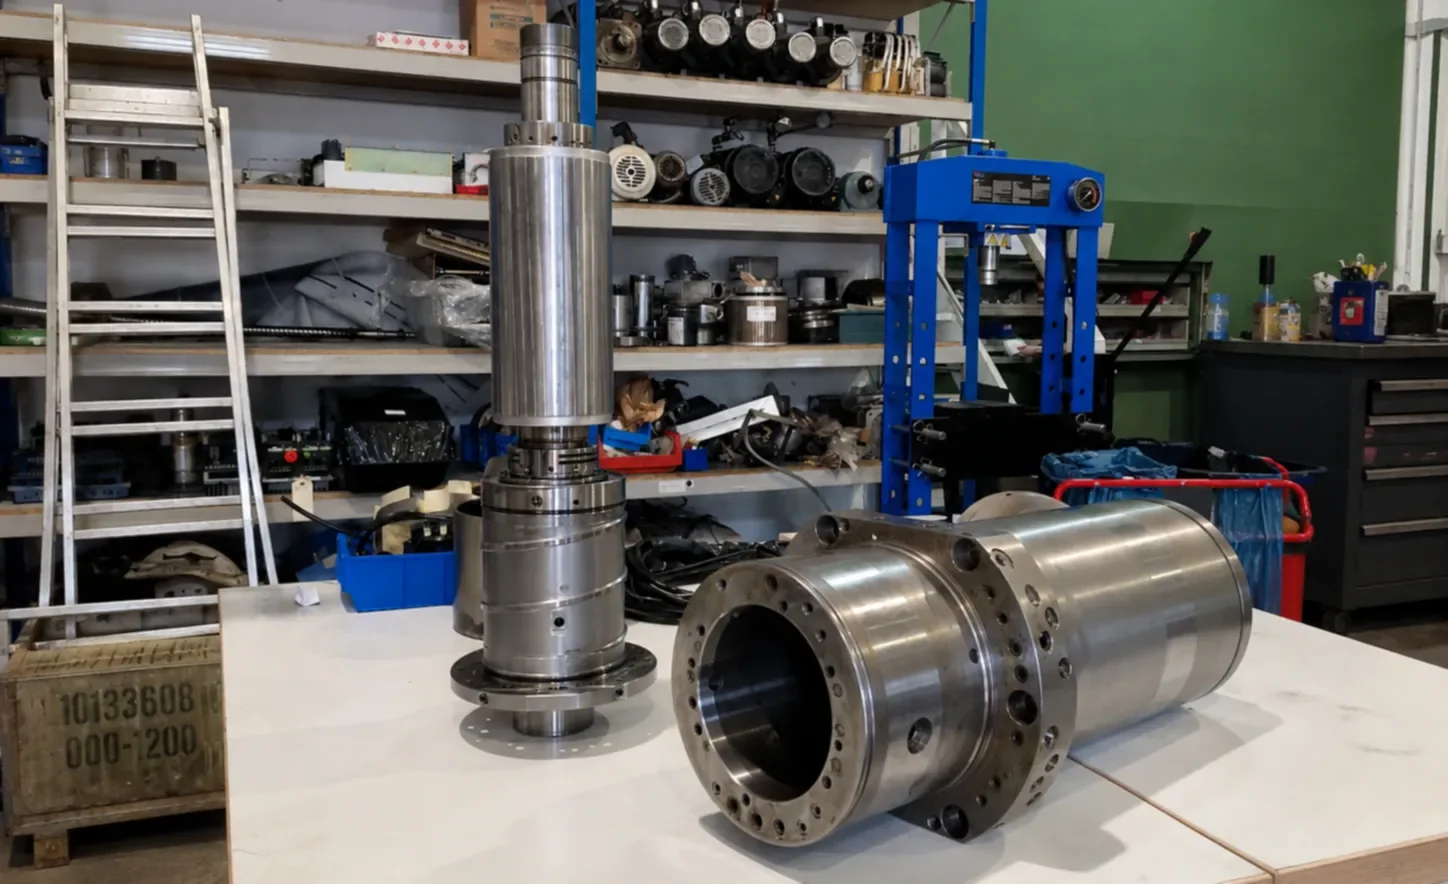
Более тяжёлые узлы с крупных станков, которые обычно работают на более низких оборотах с большей режущей нагрузкой на переднюю пару подшипников. Износ в основном сосредоточен спереди. Перед установкой подшипников проверяем отверстия корпуса и посадочные места вала на фреттинг-коррозию: на изношенной посадке преднатяг через несколько недель снова пропадёт.
Шпиндели с подачей СОЖ через инструмент
СОЖ подаётся через вращающееся соединение сзади и дальше по осевому отверстию вала. Если соединение течёт, эмульсия попадает в задний подшипник, и повреждение подшипника тогда лишь следствие, а не причина. Вращающееся соединение, уплотнения и отверстие вала осматриваем как единый узел.
Старые картриджные шпиндели и головки с ременным приводом
До сих пор встречаются узлы с ранних станков UWF и серии C, часто с ременным приводом вместо встроенного двигателя. Запчасти к ним иногда приходится искать дольше. Сначала измеряем и честно говорим, что реально можно достать, и только потом считаем разборку — чтобы ничего не покупать вслепую.
Конкретное исполнение шпинделя зависит от модели станка и года выпуска: даже станки с одинаковым обозначением могут иметь разные шпиндельные узлы. Поэтому перед расчётом мы сверяем конструкцию по фото таблички.
Симптомы
Самые частые неисправности шпинделей Hermle
На пятиосевых станках Hermle шпиндель стоит в компактной головке, которая должна держать положение при прогреве станка. Поэтому проблемы часто проявляются как размерный дрейф или ухудшение качества поверхности ещё до появления какого-либо шума. Ниже — неисправности, с которыми шпиндели Hermle попадают в нашу мастерскую чаще всего.
Шум и рост вибрации
Обычно это передний комплект подшипников. На таком жёстком станке шум часто доходит до оператора через конструкцию ещё до того, как ухудшится поверхность. Разбираем, измеряем и балансируем по определённому классу точности.
Перегрев и температурный дрейф
Самая частая жалоба на станках Hermle, потому что тепловое удлинение сразу видно на детали. Причины — от слишком тугого преднатяга до забитого контура охлаждения или деградировавшей смазки.
Биение на конусе
Контактные поверхности HSK легко повредить после столкновения или неудачной смены инструмента. Торец и конус шлифуем, если есть припуск; если вал погнут, сообщаем об этом в первую очередь.
Проблемы с зажимом инструмента
Усилие затяжной тяги падает, когда оседают тарельчатые пружины или изнашиваются сегменты цанги. Измеряем усилие зажима до и после ремонта и указываем значение в протоколе, а не просто меняем пакет пружин.
Энкодер и ориентация шпинделя
Ошибки ориентации при смене инструмента часто указывают на энкодер шпинделя, его кабель или сместившуюся референтную метку. Механическая часть — наша работа; если же неисправность в ЧПУ или приводе, мы так и определяем.
Попадание СОЖ или смазки
Эмульсия за изношенным передним уплотнением и смазка, вышедшая из разрушенного подшипника, оставляют одинаковую грязь. Мы указываем, где именно отказало уплотнение, чтобы снизить риск повторения.
Порядок работ
Как проходит ремонт
После поступления в мастерскую в Киеве шпиндель регистрируем, осматриваем и полностью разбираем. Измеряем геометрию вала и корпуса, проверяем посадочные места подшипников, состояние обмоток и энкодера, всё фиксируем на фото. До начала ремонта вы получаете письменную смету с объёмом работ. После ремонта узел динамически балансируем, обкатываем и возвращаем с протоколом испытаний, где приведены измеренные значения. Прецизионные подшипники ведущих европейских производителей, уплотнения и детали энкодеров поступают через партнёрскую мастерскую в Германии, а её техническая документация и методики позволяют ремонтировать по немецкому образцу.
Отдельные операции — замена подшипников, перемотка ротора и статора, шлифовка конуса, ремонт затяжной тяги, работы с энкодером, восстановление уплотнений и контура охлаждения — описаны в разделе услуг. Для шпинделя Hermle их обычно объединяют в один комплексный ремонт, а не заказывают по отдельности.
Что прислать вместе с запросом
На станках Hermle тип и серийный номер шпинделя указаны на табличке мотор-шпинделя; для начала достаточно её фото, фото интерфейса HSK и модели станка (например, C 32 или C 42).
- Фото таблички шпинделя и инструментального интерфейса (конуса)
- Модель станка, тип шпинделя и год выпуска
- Краткое описание симптомов и при каких условиях они появляются
- Имеющиеся измерения — биение, температура, вибрация, ток
- Шпиндель ещё стоит на станке или уже снят
Снимать шпиндель должен квалифицированный персонал в соответствии с документацией на станок. Если на предприятии такой возможности нет, спросите о демонтаже и монтаже нашими силами во время выезда.
Доставка и выезд на предприятие
Каждый заказ сопровождаем напрямую: техническое согласование, планирование доставки и, при необходимости, запланированный выезд к станку. Таможенного оформления внутри Украины нет: шпиндель отправляете в нашу мастерскую в Киеве (проспект Победы, 1) «Новой почтой», грузовым перевозчиком или своим транспортом — подскажем, как правильно его упаковать. Мы проводим дефектовку, ремонтируем, испытываем и возвращаем узел тем же способом. Доставка перевозчиком работает по всей Украине. Работы на месте — демонтаж, монтаж, выверку и пусконаладку — выполняем в Киеве и области, в других регионах — по индивидуальной договорённости и только после технического согласования, чтобы специалист приехал с нужными деталями и приборами.
Вопросы
Ремонт шпинделей Hermle — частые вопросы
Да. Мы независимая мастерская, так что шпиндель может поступить к нам напрямую от вашей службы главного механика. Дилера между нами нет, и мы не привязаны к каталогу запчастей одного производителя. Чего мы не можем — так это заявлять о какой-либо авторизации Hermle: её у нас нет, и мы прямо об этом пишем.
Чаще всего — с пятиосевых обрабатывающих центров серии C, от C 12 до более крупных C 62, а также со старых станков U и UWF, которые до сих пор ежедневно работают. Это описание того, что к нам поступает, а не перечень совместимости. Пришлите номер шпинделя — и мы скажем, возьмёмся ли за ремонт.
Преднатяг устанавливаем под тип шпинделя и режим его работы, а не по единому универсальному значению. Слишком тугой — и узел греется и «плывёт»; слишком слабый — и страдает жёсткость. После сборки шпиндель обкатываем ступенчатым циклом оборотов с записью температуры, чтобы увидеть его поведение в прогретом состоянии ещё до отгрузки. Результат зависит от того, что показала разборка.
Срок зависит от наличия запчастей и от того, что покажет разборка. Ориентировочный срок называем после приёмки, а обязательный — подтверждаем письменно после дефектовки. Доставка перевозчиком по Украине обычно не занимает много времени, а демонтаж и установку на месте можно спланировать заранее.
Шпиндель разбираем и измеряем, и до начала ремонта вы получаете письменную смету на запчасти и работу. Ничего не обрабатываем и не заказываем, пока вы письменно её не согласуете. Если решите не ремонтировать, узел собираем до состояния, пригодного для транспортировки, и возвращаем. Текущую стоимость дефектовки уточняйте при обращении.
Пришлите данные шпинделя
Укажите модель станка, тип шпинделя и опишите, что не так в работе. Мы дадим предварительную оценку и письменную смету ещё до начала работ. Для шпинделей Hermle напишите, есть ли проблема уже на холодном станке или появляется только после прогрева. Телефон: +380 63 700 92 44, e-mail: info@spindleservice.com.ua.
Услуги
Другие услуги
Полный перечень работ, которые мы выполняем в мастерской в Киеве. По ссылке — что входит в работу и что нужно от вас.
Марки
Марки станков
Мы независимы и не привязаны ни к одному производителю. Чаще всего к нам попадают шпиндели этих марок.