 Українська
 Русский
Марка станка
Ремонт и капитальное восстановление шпинделей Makino
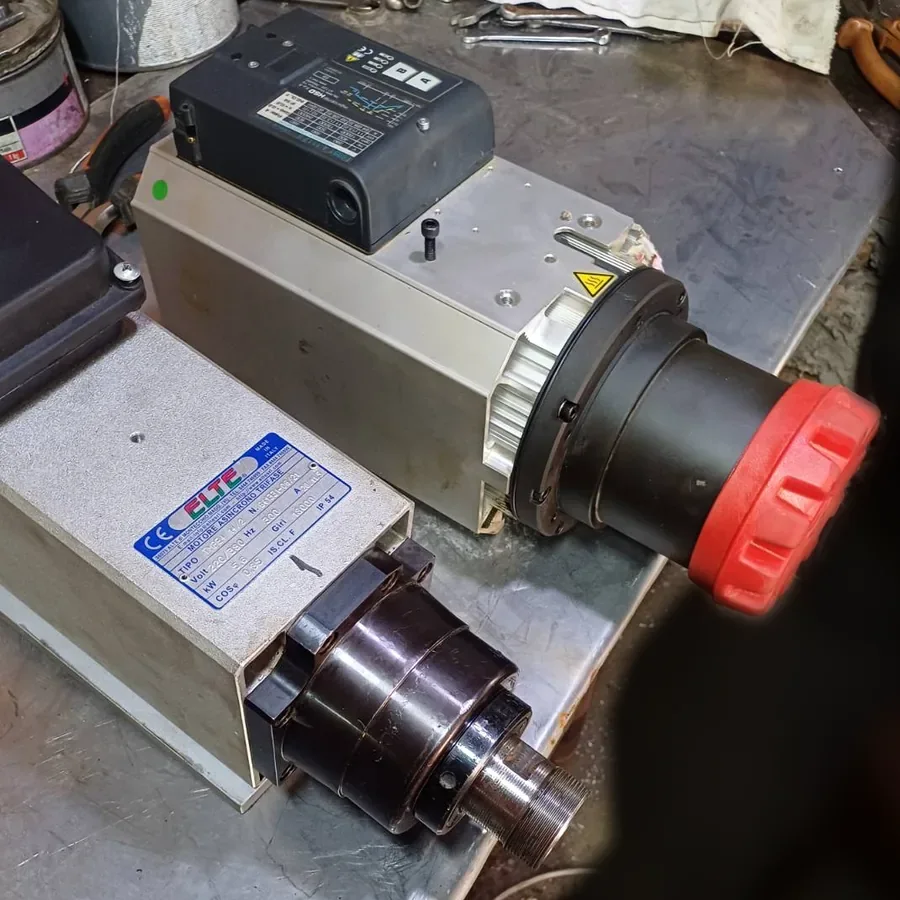
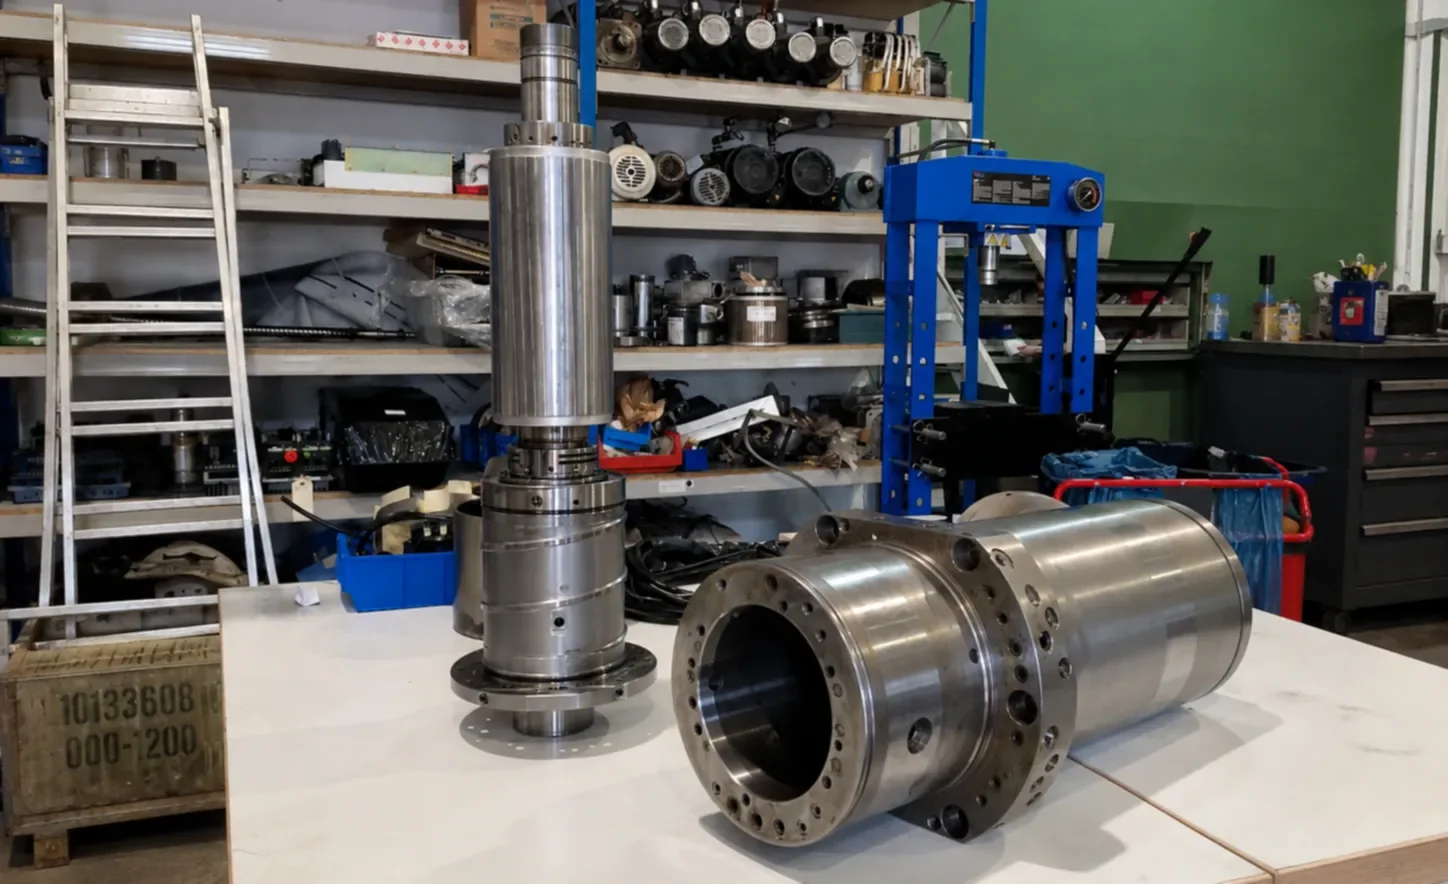
Ремонтируем и восстанавливаем шпиндели обрабатывающих центров Makino в собственной мастерской в Киеве. Шпиндель Сервіс — независимая мастерская, не авторизованная компанией Makino и не связанная с ней. Чаще всего шпиндели поступают к нам перевозчиком; можно также упаковать узел в ящик и привезти самостоятельно. Демонтаж, монтаж и измерения на предприятии — по предварительной технической договорённости.
Объём работ
Какие шпиндели Makino мы ремонтируем
Makino заработала репутацию благодаря очень высоким оборотам шпинделя для обработки графита и изготовления пресс-форм и штампов, и такие шпиндели обычно собирают с гораздо более точным классом балансировки, чем нужно обычному обрабатывающему центру. Это меняет подход к ремонту: комплект подшипников, приемлемый в другом месте, здесь не годится, а каждую вращающуюся деталь нужно вернуть на место с восстановленной балансировкой, а не просто чисто и ровно собрать. В Украине станки Makino работают прежде всего в инструментальном производстве — на изготовлении пресс-форм, штампов и электродов, — а также в точном машиностроении и на предприятиях авиационной и энергетической отраслей.
Высокооборотные шпиндели со встроенным двигателем
Ротор сидит непосредственно на валу шпинделя, поэтому неисправность обмотки, подшипников или тепловая проблема снаружи выглядят одинаково. Такие узлы полностью разбираем, измеряем и собираем с подшипниковой схемой и преднатягом, определёнными именно для этого типа шпинделя, а не с универсальным комплектом.
Шпиндели для графита, пресс-форм и штампов
Узлы с обработки графита и чистовой обработки закалённой стали поступают с абразивной пылью за уплотнениями и с подшипниками, которые долго работали горячими. Проверяем каналы запорного воздуха, геометрию уплотнений и состояние носка вала, потому что одна лишь замена подшипников даёт короткий ресурс.
Шпиндели горизонтальных обрабатывающих центров
Чаще всего поступают из горизонтальных станков a-серии и подобных паллетных машин — с более крупными конусами и длинными циклами без оператора. Принцип работ тот же, но детали тяжелее: вал, дистанционные кольца и корпус измеряем на износ ещё до заказа запчастей и вместе с ними осматриваем вращающееся соединение.
Шпиндельные головки с ремённым и зубчатым приводом
Более старые и крупные станки имеют отдельный двигатель с ремённой или зубчатой передачей. Здесь неисправность часто находится вне самого шпинделя: изношенный шкив, ослабленный ремень или муфта. Проверяем всю линию привода вместе с картриджем и говорим, какая именно деталь изношена.
Конкретное исполнение шпинделя зависит от модели станка и года выпуска: даже станки с одинаковым обозначением могут иметь разные шпиндельные узлы. Поэтому перед расчётом мы сверяем конструкцию с фото таблички.
Симптомы
Самые частые неисправности шпинделей Makino
На станках Makino часто делают пресс-формы и штампы, обрабатывают графит и выполняют высокоскоростную чистовую обработку, поэтому шпиндель долго работает на высоких оборотах. Даже небольшие изменения состояния подшипников или балансировки быстро видны на качестве поверхности. Вот неисправности, с которыми шпиндели Makino поступают к нам чаще всего.
Шум и рост вибрации
На высокооборотных шпинделях Makino первым признаком обычно становится изменение тона, а не явный шум. Разбираем узел, измеряем посадочные места подшипников и вал и объясняем, о чём говорит характер износа.
Перегрев и температурный дрейф
Чистовая обработка быстро выявляет тепловое удлинение. Причины обычно — неправильный преднатяг, забитая линия масляно-воздушной смазки или истощённый контур чиллера. Прежде чем делать выводы, измеряем прирост температуры во время пробного пуска.
Биение на конусе
Большинство шпинделей Makino, которые к нам поступают, имеют HSK, поэтому правильными должны быть и конус, и торец. Конус шлифуем и устраняем биение; если погнут вал, говорим об этом до дальнейших затрат.
Проблемы с зажимом инструмента
Усилие затяжной тяги падает с износом сегментов цанги и тарельчатых пружин. Измеряем усилие зажима, заменяем зажимной комплект и заодно проверяем ход поршня разжима и его уплотнения.
Энкодер и ориентация шпинделя
Графитовая пыль и нагрев вредят энкодерам. Если шпиндель не ориентируется для смены инструмента, причина часто в энкодере или муфте, а не в механике, — это мы проверяем в первую очередь.
Попадание СОЖ или смазки
Обработка графита и подача СОЖ через шпиндель разрушают переднее уплотнение. Когда пыль или жидкость добрались до подшипников, повреждение, как правило, уже произошло; мы сообщаем, насколько глубоко они проникли в узел.
Порядок работ
Как проходит ремонт
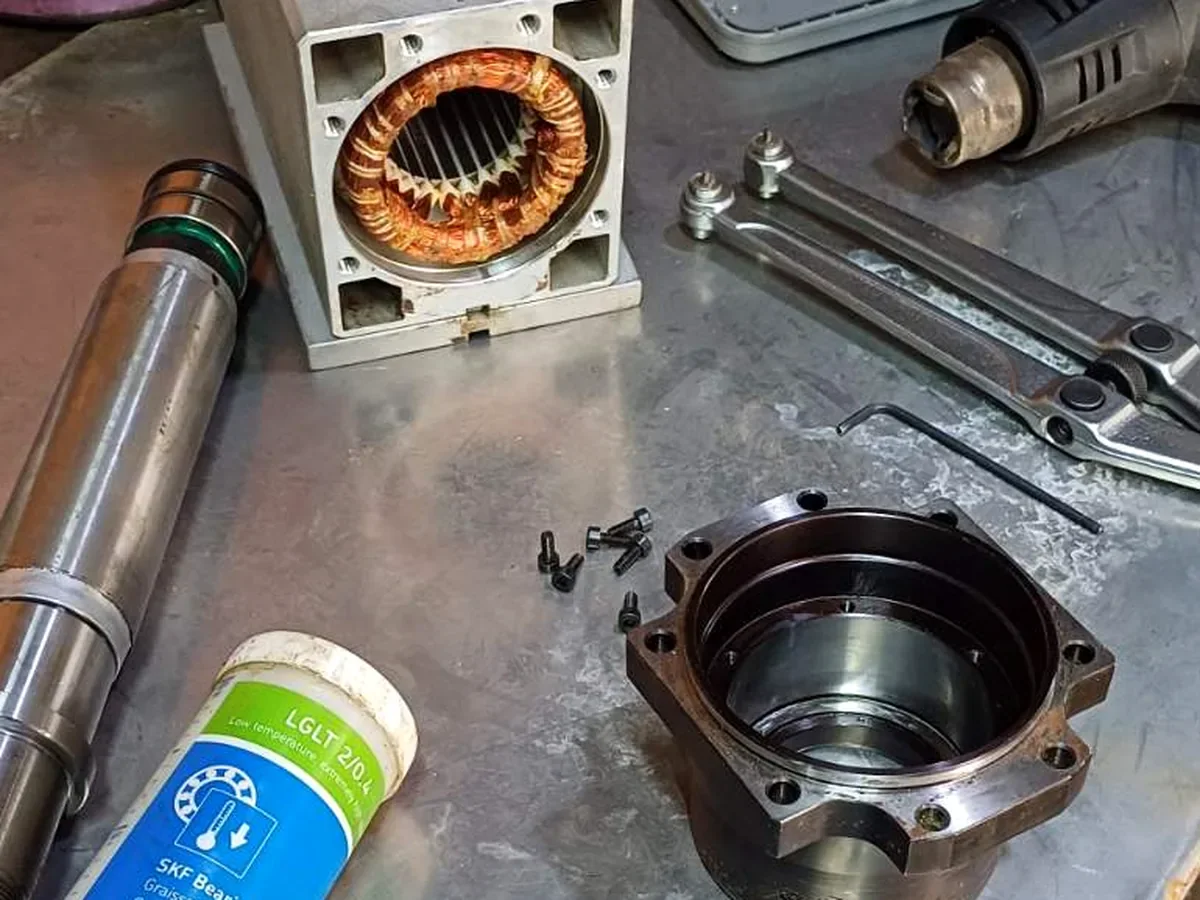
После поступления шпиндель регистрируем, осматриваем и полностью разбираем. Измеряем геометрию вала и корпуса, проверяем посадочные места подшипников, состояние обмоток и энкодера, фиксируем всё на фото. До начала ремонта вы получаете письменную смету с объёмом работ. После ремонта узел динамически балансируем, обкатываем и возвращаем с протоколом испытаний, в котором приведены измеренные значения. Прецизионные подшипники, уплотнения и детали энкодеров поступают через партнёрскую мастерскую в Германии, а её документация и методики позволяют восстанавливать шпиндель по немецкому образцу.
Отдельные операции — замена подшипников, перемотка ротора и статора, шлифовка конуса, ремонт затяжной тяги, работы с энкодером, восстановление уплотнений и контура охлаждения — описаны в разделе услуг. Для шпинделя Makino их обычно объединяют в один комплексный ремонт, а не заказывают по отдельности.
Что прислать вместе с запросом
На станках Makino тип шпинделя указан на табличке мотор-шпинделя; пришлите её фото, модель и год выпуска станка, а также максимальные обороты, на которых шпиндель реально работает в производстве.
- Фото таблички шпинделя и инструментального интерфейса (конуса)
- Модель станка, тип шпинделя и год выпуска
- Краткое описание симптомов и при каких условиях они появляются
- Имеющиеся измерения — биение, температура, вибрация, ток
- Шпиндель ещё стоит на станке или уже снят
Снимать шпиндель должен квалифицированный персонал в соответствии с документацией на станок. Если на предприятии такой возможности нет, спросите о демонтаже и монтаже нашими силами во время выезда.
Доставка и выезд на предприятие
Таможенного оформления внутри Украины нет: шпиндель отправляете в нашу мастерскую в Киеве (проспект Победы, 1) «Новой почтой», грузовым перевозчиком или своим транспортом — подскажем, как его правильно упаковать. Мы проводим дефектовку, ремонтируем, испытываем и возвращаем узел тем же способом. Доставка перевозчиком работает по всей Украине — из Харькова, Днепра, Винницы, Львова, Одессы или любого другого города. Работы на месте — демонтаж, монтаж, выверку и пусконаладку — выполняем в Киеве и области, в других регионах — по индивидуальной договорённости и только после технического согласования, чтобы специалист приехал с нужными деталями и приборами.
Вопросы
Ремонт шпинделей Makino — частые вопросы
Да. Мы независимая мастерская, поэтому шпиндель можно отправить нам напрямую, без дилера, и мы не привязаны к каталогу запчастей одного производителя. Какой-либо авторизации от Makino у нас нет, и мы её не заявляем. Отправку, дефектовку и возврат организуем сами, а при необходимости планируем выезд для диагностики, демонтажа или пусконаладки.
Чаще всего — из вертикальных станков серий V и PS, станков F-серии, горизонтальных центров a-серии и станков для графита, пресс-форм и штампов. Это описание того, что мы видим, а не список совместимости. Пришлите номер шпинделя и фото таблички — и мы скажем, возьмёмся ли за ремонт.
В большинстве случаев да. Высокооборотные узлы обычно восстанавливаем с гибридными керамическими подшипниками того класса, который предусматривает конструкция; подшипники поступают от ведущих европейских производителей через партнёрскую мастерскую в Германии. Вращающийся узел балансируем по классу, соответствующему рабочим оборотам, в смысле ISO 21940. Достижимое значение зависит от состояния вала и ротора, поэтому подтверждаем его после разборки.
Срок зависит от наличия запчастей и от того, что покажет разборка. Высокооборотные узлы иногда требуют больше времени: подшипники специальных классов не всегда есть на складе, а балансировку нельзя делать в спешке. Ориентировочный срок называем после приёмки, обязательный — подтверждаем письменно после дефектовки.
Шпиндель разбираем и измеряем — это платный этап. До начала ремонта вы получаете письменную смету с результатами дефектовки и предлагаемым объёмом работ, так что решение принимаете, имея цифры перед глазами. Если решите не ремонтировать, мы заранее назовём стоимость дефектовки и сборки.
Пришлите данные шпинделя
Укажите модель станка, тип шпинделя и опишите, что не так в работе. Мы дадим предварительную оценку и письменную смету ещё до начала работ. Если шпиндель Makino работает на графите или высокоскоростной чистовой обработке, укажите обрабатываемые материалы: пыль и СОЖ влияют на то, какое уплотнение мы посоветуем. Телефон: +380 63 700 92 44, e-mail: info@spindleservice.com.ua.
Услуги
Другие услуги
Полный перечень работ, которые мы выполняем в мастерской в Киеве. По ссылке — что входит в работу и что нужно от вас.
Марки
Марки станков
Мы независимы и не привязаны ни к одному производителю. Чаще всего к нам попадают шпиндели этих марок.